
Một sản phẩm ghi “inox 304” vẫn có thể xuất hiện vệt nâu sau khi gia công hoặc lắp đặt. Thấy gỉ rồi kết luận ngay vật liệu sai mác là quá sớm. Trước hết, hãy nhìn vị trí vết gỉ, hình dạng vết và những công đoạn sản phẩm đã trải qua. Bài viết này giúp thợ, chủ xưởng và người nghiệm thu khoanh vùng nguyên nhân để chọn cách xử lý phù hợp.
Trả lời nhanh: Với inox 304 mới hàn, hai nguyên nhân cần kiểm tra đầu tiên là sắt từ dụng cụ hoặc bụi xưởng bám lên bề mặt và vùng mối hàn còn màu nhiệt, lớp oxit hoặc bề mặt giảm khả năng chống ăn mòn. Cả hai đều có thể xuất hiện trên vật liệu đúng mác. Vết nâu không đủ để xác định vật liệu giả hay kết luận mối hàn hỏng.
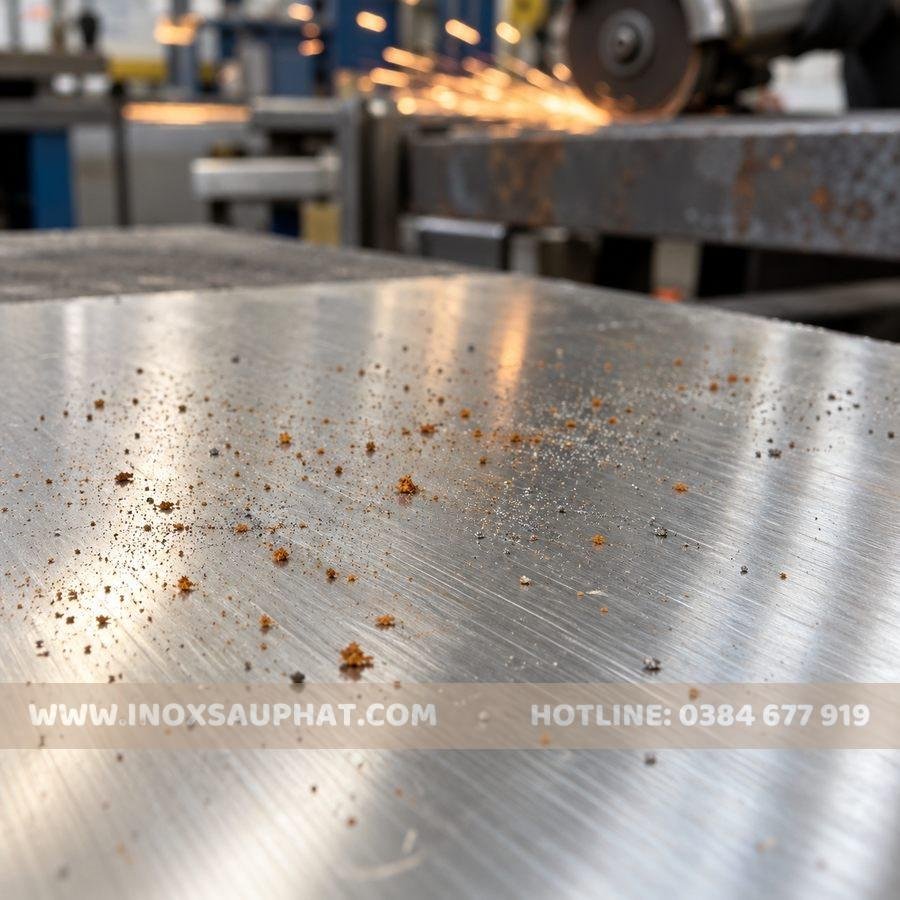
Nhìn vết gỉ để khoanh vùng nguyên nhân
Vị trí và hình dạng vết là manh mối ban đầu. Nên chụp ảnh tổng thể và ảnh cận cảnh trước khi lau hoặc mài để còn đối chiếu với quy trình gia công, vận chuyển và lắp đặt.
| Dấu hiệu | Nguyên nhân nên kiểm tra | Công đoạn cần rà lại |
|---|---|---|
| Chấm nâu rải rác, nhất là nơi có bụi mài | Hạt sắt thường bám hoặc găm vào inox | Cắt, mài thép thường gần sản phẩm; dụng cụ dùng chung |
| Vệt nâu theo đường tì, kẹp hoặc vận chuyển | Tiếp xúc với thép thường | Bàn gá, ê tô, xích, giá kê, vận chuyển |
| Dải vàng, xanh, tím quanh đường hàn | Màu nhiệt sau hàn (heat tint) | Khí bảo vệ, thao tác hàn, xử lý sau hàn |
| Vết tập trung ở khe, chân trụ hoặc vùng giữ nước | Cặn bẩn, nước đọng và môi trường sử dụng | Thiết kế chi tiết, lắp đặt, vệ sinh |
Bảng này dùng để định hướng kiểm tra, không thay thế việc xem trực tiếp sản phẩm. Theo British Stainless Steel Association (BSSA), nhiều vết được gọi là “inox bị gỉ” bắt đầu từ sắt thường nhiễm lên bề mặt. Khi gặp ẩm, chính phần sắt đó gỉ trước; nếu không xử lý, bề mặt bên dưới cũng có thể bị ảnh hưởng.
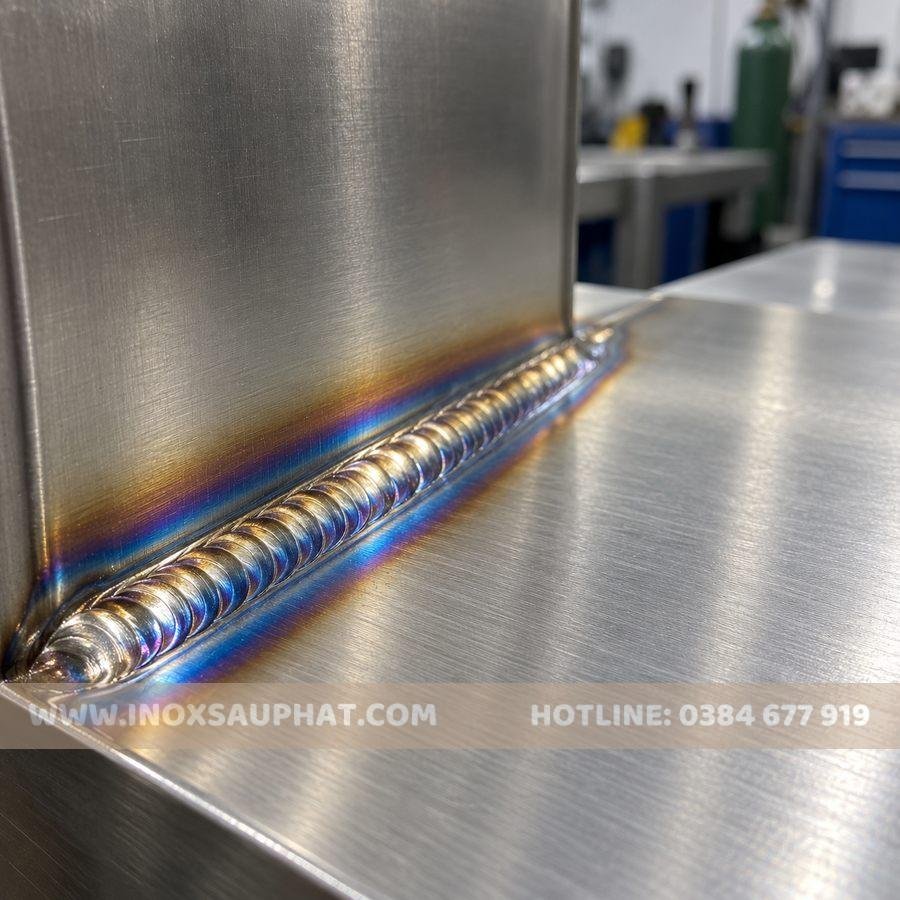
Vì sao mối hàn đổi màu lại đáng quan tâm?
Màu vàng sẫm, xanh hoặc tím quanh mối hàn hình thành khi lớp oxit trên bề mặt dày lên do nhiệt. Trong quá trình này, vùng sát bề mặt có thể bị giảm crom, khiến khả năng chống ăn mòn tại chỗ kém đi. Mức độ ảnh hưởng phụ thuộc mác inox, phương pháp hàn và môi trường sử dụng. Với chi tiết tiếp xúc nước, cần đặc biệt chú ý xử lý màu nhiệt sau hàn. BSSA giải thích cơ chế màu nhiệt và khả năng chống ăn mòn.
Đánh bóng cho sáng chưa chắc đã xử lý hết vấn đề. Australian Stainless Steel Development Association (ASSDA) lưu ý chải hoặc đánh bóng nhẹ có thể không loại bỏ đáng tin cậy lớp bề mặt nghèo crom bên dưới màu nhiệt. Phương án xử lý phải chọn theo mức đổi màu, yêu cầu bề mặt và môi trường làm việc. Chi tiết cần khả năng chống ăn mòn cao có thể cần xử lý bề mặt chuyên nghiệp sau bước cơ học.
Đừng bỏ qua mặt trong hoặc mặt khuất của đường hàn. Những mặt đó có thể tiếp xúc trực tiếp với nước hay môi trường làm việc; mặt ngoài đẹp không bảo đảm mặt trong đã sạch. Bản vẽ và checklist nghiệm thu nên ghi rõ cả hai phía cần kiểm tra.
Nhiễm sắt bề mặt đến từ đâu?
Xưởng làm cả thép thường và inox có nhiều điểm lây nhiễm: đá mài hoặc bàn chải dùng chung, bụi mài bay sang bàn inox, xích nâng, bàn gá, kẹp, giá kê và thậm chí công đoạn vận chuyển. Hạt sắt rất nhỏ có thể không thấy ngay khi sản phẩm còn khô. Sau vài ngày gặp hơi ẩm, chúng tạo các chấm nâu khiến khách hàng tưởng toàn bộ inox 304 đã gỉ. ASSDA liệt kê các nguồn nhiễm sắt thường gặp trong gia công.
Cách phòng ngừa hiệu quả hơn sửa lỗi sau bàn giao: tách dụng cụ cho inox và thép thường, đánh dấu rõ dụng cụ, làm sạch máy dùng chung trước khi chuyển vật liệu, che sản phẩm khỏi tia lửa và bụi mài. Cần giữ biện pháp này cả khi lắp đặt tại công trình.
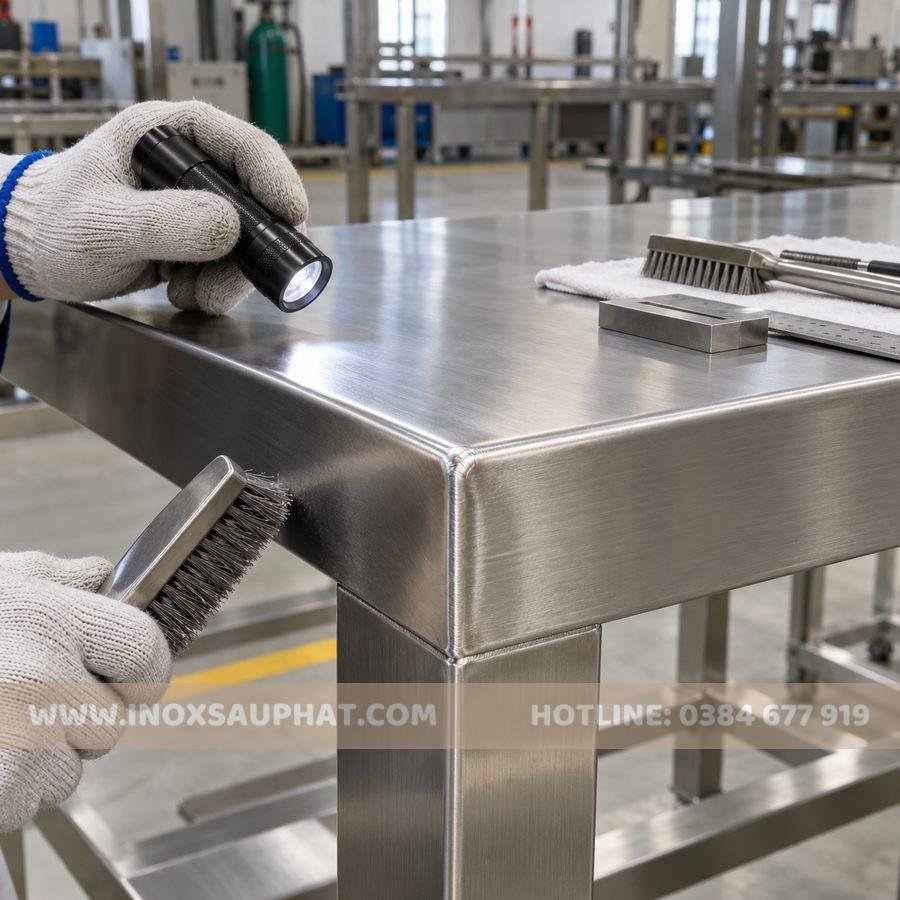
Năm việc xưởng nên làm từ lúc nhận vật tư đến khi giao hàng
- Tách vật liệu và dụng cụ. Đánh dấu đá mài, bàn chải, bàn gá, vị trí lưu kho và khu vực làm việc. Không để bụi mài thép thường rơi lên inox đang chờ gia công.
- Làm sạch trước khi hàn. Loại bỏ dầu, bụi và vết bẩn ở vùng hàn; kiểm tra vật tư hàn và khí bảo vệ theo quy trình của xưởng.
- Kiểm tra cả hai mặt mối hàn. Quan sát màu nhiệt, bắn tóe, khe giữ cặn và những vị trí khó vệ sinh. Mặt khuất vẫn có thể tiếp xúc trực tiếp với môi trường sử dụng.
- Chọn cách xử lý sau hàn theo yêu cầu sử dụng. Ghi mức hoàn thiện trong đơn hàng. Hóa chất tẩy mối hàn có thể nguy hiểm và làm hỏng inox nếu dùng sai; công đoạn này cần người được đào tạo, sản phẩm phù hợp và quy trình an toàn của nhà cung cấp. BSSA: làm sạch và hoàn thiện sau hàn.
- Nghiệm thu sau lắp đặt. Kiểm tra bụi sắt từ công trình, vết xước, khe giữ nước và chân trụ. Sản phẩm làm tốt tại xưởng vẫn có thể nhiễm sắt trong lúc vận chuyển hoặc lắp đặt. ASSDA: lưu kho và xử lý inox.
Với gia công inox theo yêu cầu, nên thống nhất ngay từ đầu mác vật liệu, điều kiện sử dụng, yêu cầu mối hàn, mức hoàn thiện và cách nghiệm thu. Chi phí xử lý phụ thuộc kích thước, độ dày, mác inox, mức hư hại, khả năng tiếp cận và hiện trạng công trình; không nên chốt giá chỉ qua một tấm ảnh.
Khi sản phẩm đã có vết nâu, bắt đầu xử lý từ đâu?
Trước hết, ghi thời điểm phát hiện, vị trí, môi trường tiếp xúc và công đoạn sản phẩm đã trải qua. Nếu là vết bám nhẹ, bắt đầu bằng cách vệ sinh không gây xước phù hợp với bề mặt; rửa sạch và theo dõi vết có quay lại không. Nếu vết sát mối hàn, bề mặt đã rỗ hoặc vết tái xuất hiện, cần người có chuyên môn đánh giá trước khi mài sâu hay dùng hóa chất. Việc xử lý phải loại bỏ nguyên nhân, không chỉ che màu vết gỉ. BSSA: nhiễm sắt và vết gỉ bề mặt.
Một phiếu nghiệm thu ngắn có thể ghi: mác vật liệu, dụng cụ đã dùng, tình trạng hai mặt mối hàn, phương pháp hoàn thiện, ảnh trước giao hàng và môi trường sử dụng dự kiến. Hồ sơ này giúp xưởng tìm nguyên nhân nhanh hơn khi khách báo lỗi.
Câu hỏi thường gặp
Inox 304 mới hàn có vết nâu là inox giả phải không?
Không thể kết luận từ vết nâu. Cần kiểm tra khả năng nhiễm sắt, vùng màu nhiệt, điều kiện sử dụng và hồ sơ vật liệu. Nếu nghi sai mác, thực hiện kiểm tra vật liệu bằng phương pháp phù hợp thay vì suy đoán bằng mắt.
Chỉ dùng bàn chải inox để chà màu nhiệt có đủ không?
Không phải lúc nào cũng đủ. Chải nhẹ có thể làm sáng bề mặt nhưng không bảo đảm loại bỏ phần bề mặt giảm crom dưới lớp oxit. Cách xử lý phụ thuộc yêu cầu chống ăn mòn và mức màu nhiệt.
Có nên dùng chất tẩy mạnh để xóa vết gỉ tại công trình?
Không tự ý dùng hóa chất khi chưa xác định nguyên nhân, loại bề mặt và hướng dẫn an toàn. Một số hóa chất tẩy mối hàn có rủi ro cao, có thể làm rỗ inox hoặc ảnh hưởng khu vực xung quanh nếu thao tác sai.
Kết luận
Inox chống ăn mòn tốt khi chọn đúng mác, gia công sạch, xử lý mối hàn phù hợp và sử dụng đúng môi trường. Khi xuất hiện vết gỉ, hãy phân biệt nhiễm sắt bề mặt với vấn đề ở vùng hàn trước khi quyết định cách khắc phục. Để được tư vấn vật liệu, khảo sát và báo giá gia công theo kích thước thực tế, liên hệ Inox Sáu Phát: 0384 677 919.
Ảnh trong bài là ảnh minh họa, không phải ảnh chụp một công trình hoặc mẫu vật được dùng để chẩn đoán.
